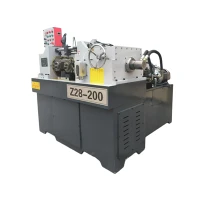
เครื่องรีดเกลียวท่อเส้นผ่านศูนย์กลางขนาดใหญ่-สร้างเกลียวภายนอกและโปรไฟล์บนท่อ ท่อ และชิ้นงานทรงกระบอกอื่นๆ โดยการรีดเย็น
ชิ้นงานถูกสร้างขึ้นระหว่างแม่พิมพ์รีดภายใต้แรงดันไฮดรอลิกที่ควบคุม กระบวนการนี้แตกต่างจากการตัดด้ายตรงที่กระบวนการจะสร้างโปรไฟล์ผ่านการเสียรูปพลาสติก แทนที่จะเอาวัสดุออกเป็นเศษ
สำหรับการใช้งานที่มีเส้นผ่านศูนย์กลางขนาดใหญ่- การเลือกเครื่องจักรจะขึ้นอยู่กับเส้นผ่านศูนย์กลางของท่อ ความหนาของผนัง สภาพของวัสดุ ระยะพิตช์ของเกลียว โปรไฟล์ ความยาวของเกลียว และแรงในการขึ้นรูปที่ต้องการ
คุณสมบัติที่สำคัญ
แรงหมุนสูงสำหรับชิ้นงานขนาดใหญ่
ท่อที่มีเส้นผ่านศูนย์กลางใหญ่-ต้องใช้แรงในการขึ้นรูปมากกว่าชิ้นส่วนทรงกระบอกขนาดเล็ก โครงเครื่องจักรที่แข็งแกร่ง กลไกการรีด-งานหนัก และระบบไฮดรอลิกให้การสนับสนุนที่จำเป็นในระหว่างการขึ้นรูป
ช่วงการทำงานจริงขึ้นอยู่กับความแข็งแรงของวัสดุ ความหนาของผนัง และรูปทรงของเกลียว ไม่ควรใช้เส้นผ่านศูนย์กลางท่อเพียงอย่างเดียวเพื่อกำหนดความจุของเครื่องจักร
ระบบการขึ้นรูปไฮดรอลิก
ระบบไฮดรอลิกควบคุมการเคลื่อนที่ของลูกกลิ้งและแรงดันขึ้นรูป
แรงกดขึ้นรูปที่มั่นคงเป็นสิ่งสำคัญสำหรับการรักษาโปรไฟล์เกลียวที่ต้องการและความลึกในการขึ้นรูป แรงดันที่ต้องการจะแตกต่างกันไปตามความแข็งของวัสดุ ระยะพิทช์ ความลึกของเกลียว และความหนาของผนัง ดังนั้นรูปแบบไฮดรอลิกจึงควรจับคู่กับชิ้นงานจริง
เย็น-สร้างเกลียวภายนอก
การรีดเกลียวจะสร้างโปรไฟล์โดยการเสียรูปพลาสติก แทนการกำจัดเศษแบบเดิมๆ
กระบวนการนี้สามารถลดการเอาออกของวัสดุได้เมื่อเทียบกับการตัดเกลียว และรักษาการไหลของวัสดุอย่างต่อเนื่องรอบๆ โปรไฟล์ที่ขึ้นรูปแล้ว ผลลัพธ์ที่แท้จริงขึ้นอยู่กับเกรดวัสดุ ความแข็ง เส้นผ่านศูนย์กลางเริ่มต้น และเครื่องมือ
เครื่องโรลลิ่งสสำหรับงานหนัก-
แม่พิมพ์แบบโรลลิ่งจะกำหนดรูปทรงของเกลียวขั้นสุดท้าย เส้นผ่านศูนย์กลางแม่พิมพ์ รู ความกว้าง ระยะพิทช์ และโปรไฟล์ต้องตรงกับเครื่องจักรและชิ้นงาน
สามารถพิจารณาโปรไฟล์เมตริก, NPT, BSP และโปรไฟล์เกลียวอื่นๆ ได้เมื่อมีเครื่องมือที่เหมาะสม
สำหรับการใช้งานใหม่หรือที่ไม่ใช่มาตรฐาน- สามารถจัดเตรียมการกลิ้งตัวอย่างเพื่อประเมินความจุของเครื่องจักรและความเหมาะสมของเครื่องมือก่อนที่จะยืนยันการกำหนดค่าขั้นสุดท้าย
ข้อมูลจำเพาะทางเทคนิค
|
รายการ |
ข้อมูลจำเพาะอ้างอิง |
|
ประเภทเครื่อง |
เครื่องรีดเกลียวไฮดรอลิก |
|
เส้นผ่านศูนย์กลางของชิ้นงาน |
10–110 มม |
|
ระดับเกลียว |
0.5–8 มม |
|
แรงดันการหมุนสูงสุด |
300 กิโลนิวตัน |
|
การกลิ้งตายเส้นผ่านศูนย์กลางภายนอก |
สูงสุด 300 มม |
|
ความกว้างของแม่พิมพ์กลิ้ง |
สูงถึง 180 มม |
|
เส้นผ่านศูนย์กลางแกนหมุน |
75–100 มม |
|
ความเร็วแกนหมุน |
20–65 รอบ/นาที |
|
มอเตอร์หลัก |
18.5–22 กิโลวัตต์ |
|
มอเตอร์ไฮดรอลิก |
5.5 กิโลวัตต์ |
|
ความเอียงของแกนหมุน |
ปรับได้ตามชนิดเกลียว |
|
วิธีการทำเกลียว |
ใน-ฟีด / ผ่าน-ฟีด ขึ้นอยู่กับการกำหนดค่า |
|
น้ำหนักเครื่อง |
ประมาณ. 5,000–7,000 กก |
|
แหล่งจ่ายไฟ |
380 โวลต์ / 50 เฮิรตซ์ / 3 เฟส; ข้อกำหนดอื่น ๆ ที่มีอยู่ |
โรลลิ่งดายและเครื่องมือ
เครื่องมือจะถูกเลือกตามเกลียวที่เสร็จแล้ว แทนที่จะเลือกเส้นผ่านศูนย์กลางท่อเพียงอย่างเดียว
ก่อนการผลิตแม่พิมพ์ ให้ยืนยัน:
ด้ายมาตรฐาน
ระดับเกลียว
โปรไฟล์เธรด
เส้นผ่านศูนย์กลางหลัก
ความยาวของเกลียว
วัสดุชิ้นงาน
เส้นผ่านศูนย์กลางของแม่พิมพ์และรูเจาะ
ความกว้างของแม่พิมพ์
สำหรับการผลิตซ้ำ สามารถบันทึกข้อมูลจำเพาะของแม่พิมพ์ไว้เพื่อเปลี่ยนในอนาคตและสั่งซ้ำได้
การผลิตและการทดสอบก่อน-การจัดส่ง
โรงงานแห่งนี้ผลิตอุปกรณ์รีดเกลียวมาตั้งแต่ปี 2003 โรงงานบนพื้นที่ประมาณ 5,000 ตร.ม. มีพื้นที่การผลิตประมาณ 2,600 ตร.ม. และอุปกรณ์การตัดเฉือน เช่น เครื่องกลึง เครื่องกัด เครื่องตัดลวด- เครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้ง เครื่องคว้านรู และอุปกรณ์ขุดเจาะ
การผลิตครอบคลุมถึงการตัดเฉือนส่วนประกอบ การประกอบกลไก การปรับแต่ง และการทดสอบก่อน{0}จัดส่ง
สำหรับอุปกรณ์รีดเกลียวไฮดรอลิก กระบวนการเหล่านี้มีความสำคัญเนื่องจากความแข็งแกร่งของเฟรม การจัดแนวแกนหมุน การปรับกลไกการรีด และการทำงานของไฮดรอลิกส่งผลโดยตรงต่อประสิทธิภาพการขึ้นรูป
การใช้งาน
ปลายท่อเหล็ก
การผลิตเกลียวภายนอกสำหรับท่อเหล็กที่ใช้ในการเชื่อมต่อทางกลและการประกอบขั้นปลายน้ำ
ท่ออุตสาหกรรม
ส่วนประกอบท่อเกลียวสำหรับเครื่องจักร อุปกรณ์ และการใช้งานทางอุตสาหกรรม ซึ่งเหมาะกับเกลียวที่ขึ้นรูปเย็นภายนอก-
ส่วนประกอบการเชื่อมต่อท่อ
การผลิตเกลียวภายนอกซ้ำสำหรับส่วนประกอบท่อและการเชื่อมต่อทางกลที่เลือก
ชิ้นส่วนทรงกระบอกแบบกำหนดเอง
ชิ้นงานทรงกระบอกที่ไม่ใช่-มาตรฐานซึ่งต้องใช้เกลียวหรือโปรไฟล์ภายนอก ขึ้นอยู่กับวัสดุ รูปทรง และการประเมินเครื่องมือ
คำถามที่พบบ่อย
ถาม: เครื่องสามารถประมวลผลท่อขนาดเส้นผ่าศูนย์กลางเท่าใด?
ตอบ: โครงสร้างอ้างอิงครอบคลุมเส้นผ่านศูนย์กลางชิ้นงานประมาณ 10–110 มม. กำลังการผลิตจริงขึ้นอยู่กับวัสดุ ความหนาของผนัง รูปทรงของเกลียว และการกำหนดค่าเครื่องจักร ควรยืนยันชิ้นงานก่อนสั่งซื้อ
ถาม: เครื่องจักรสามารถม้วนเกลียว NPT, BSP และเมตริกได้หรือไม่
ตอบ: ได้ เมื่อมีการกำหนดค่าเครื่องจักรและแม่พิมพ์รีดสำหรับโปรไฟล์เกลียวที่ต้องการ ควรยืนยันมาตรฐานเกลียวและระยะพิทช์ก่อนการผลิตเครื่องมือ
ถาม: สแตนเลสหรือเหล็กที่มีความแข็งแรงสูง-สามารถรีดได้หรือไม่
ตอบ: ความเหมาะสมของวัสดุขึ้นอยู่กับเกรด ความแข็ง และลักษณะการขึ้นรูป สำหรับวัสดุที่มีความแข็งแรงสูงหรือวัสดุที่ไม่คุ้นเคย สามารถใช้การรีดตัวอย่างเพื่อตรวจสอบข้อกำหนดในการขึ้นรูปก่อนที่จะเลือกเครื่องจักรขั้นสุดท้าย
ถาม: มีโรลลิ่งดายมาพร้อมกับเครื่องหรือไม่
ตอบ: สามารถจัดหาแม่พิมพ์แบบโรลลิ่งได้ตามข้อกำหนดเกลียวที่ต้องการ เส้นผ่านศูนย์กลางของแม่พิมพ์ รูเจาะ ความกว้าง ระยะพิทช์ และโปรไฟล์ควรได้รับการยืนยันจากแบบหรือตัวอย่างของลูกค้า
ถาม: สามารถกำหนดค่าเครื่องสำหรับเธรดที่ไม่ใช่-มาตรฐานได้หรือไม่
ตอบ: ด้ายที่ไม่ได้มาตรฐาน-สามารถประเมินได้ตามข้อกำหนดด้านการวาด วัสดุ และการขึ้นรูปจริง เครื่องมือและการกำหนดค่าเครื่องจักรได้รับการยืนยันหลังจากการตรวจสอบทางเทคนิค
ถาม: ข้อมูลใดบ้างที่จำเป็นสำหรับใบเสนอราคา
ตอบ: ระบุเส้นผ่านศูนย์กลางของท่อ ความหนาของผนัง เกรดวัสดุ มาตรฐานของเกลียว ระยะพิทช์ ความยาวเกลียว ปริมาณการผลิต รูปวาดหรือตัวอย่าง และแรงดันไฟฟ้า/ความถี่ในพื้นที่
ขอการประเมินทางเทคนิค
ส่งแบบท่อหรือตัวอย่างพร้อมกับเกรดวัสดุ เส้นผ่านศูนย์กลางภายนอก ความหนาของผนัง มาตรฐานของเกลียว ระยะพิทช์ และความยาวของเกลียว
กำลังการผลิตของเครื่องจักร แรงกดในการหมุน และการกำหนดค่าเครื่องมือสามารถประเมินเทียบกับชิ้นงานจริงก่อนเสนอราคา
ป้ายกำกับยอดนิยม: เครื่องรีดเกลียวท่อเส้นผ่านศูนย์กลางใหญ่- ประเทศจีนเครื่องรีดเกลียวท่อเส้นผ่านศูนย์กลางใหญ่- ซัพพลายเออร์ โรงงาน